摩擦鋸片明明已經完成研磨,重新投入生產後,切削表現卻仍不如預期。可能出現切削穩定性下降、鋸齒提早磨耗,或是同一片鋸片無法維持過去一致的切削品質。
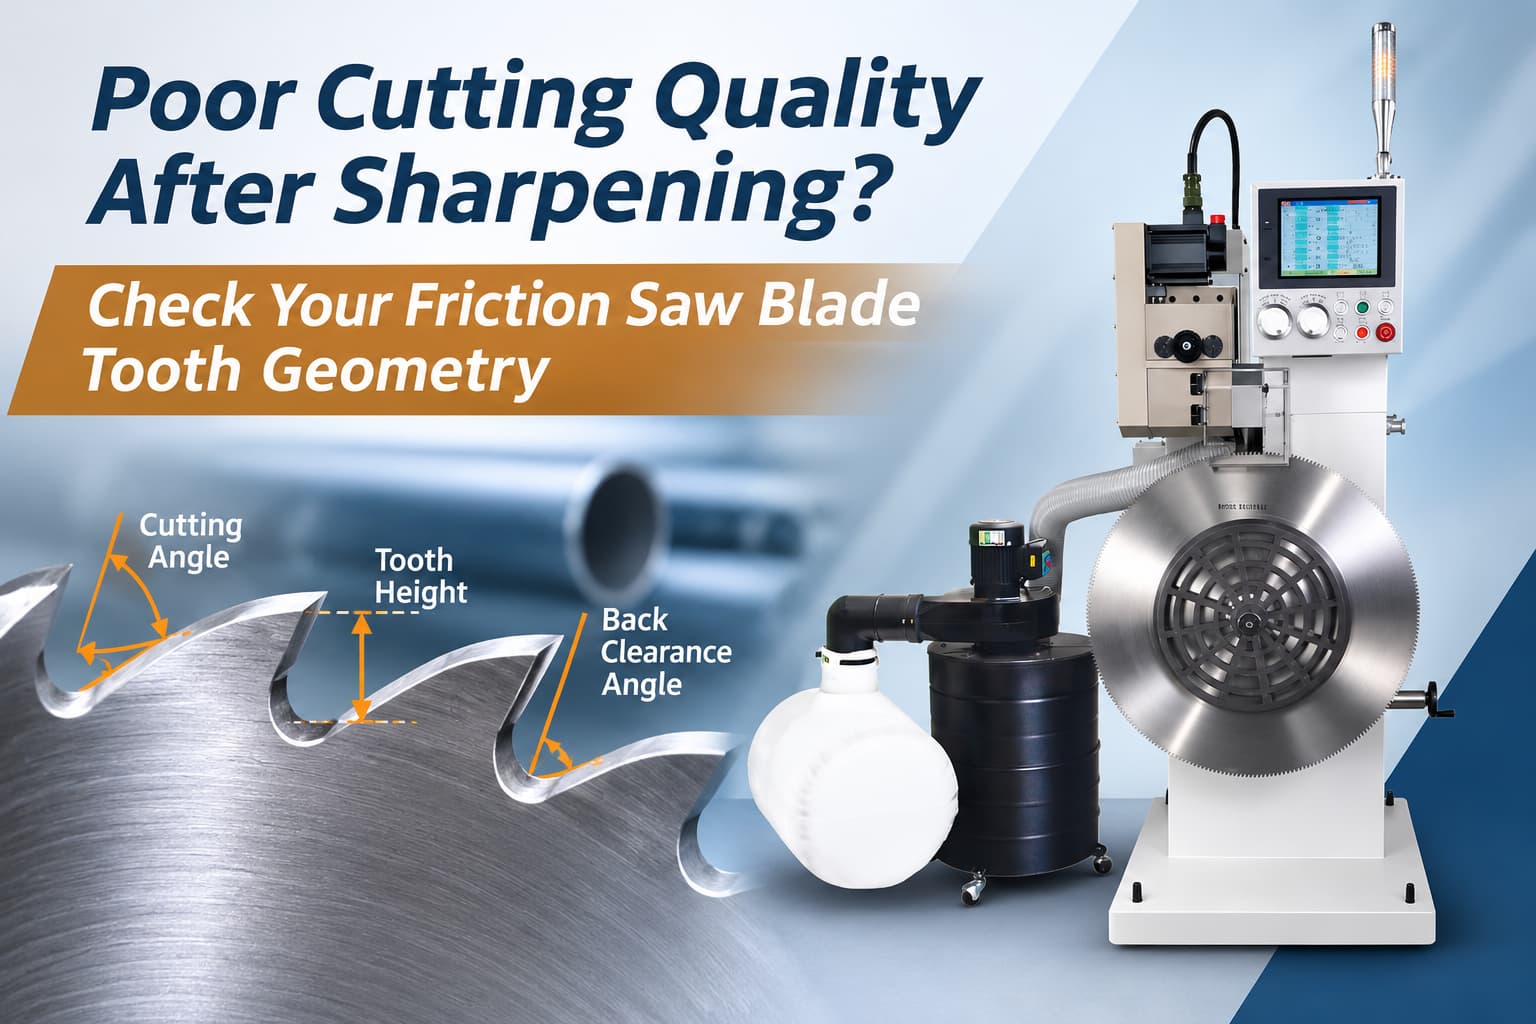
遇到這種情況,再次研磨不一定能解決真正的問題。原因可能出在鋸齒幾何形狀(Tooth Geometry),尤其是切削角度(Cutting Angle)、齒背間隙角(Back Clearance Angle)、齒高及各鋸齒之間的一致性。
對於鋼鐵製造廠、管材加工廠及專業鋸片研磨業者而言,了解這些關鍵因素,有助於判斷為什麼摩擦鋸片在重新研磨後,仍無法恢復理想的切削表現。
快速檢查:研磨後切削不良,應先確認哪些項目?
當摩擦鋸片完成研磨後,切削表現仍不理想時,不應立即認定需要再次研磨。建議先檢查以下幾個項目。
| 檢查項目 | 重要性與影響 |
|---|---|
| 切削角度(Cutting Angle) | 影響鋸齒與工件材料接觸及切入的方式。 |
| 齒背間隙角(Back Clearance Angle) | 確保切削刃後方具有適當間隙,減少不必要的接觸。 |
| 齒高(Tooth Height) | 協助維持各鋸齒與工件接觸的一致性。 |
| 鋸齒一致性 | 避免個別鋸齒承受不均勻的切削負荷。 |
| 研磨參數 | 影響研磨過程能否穩定重現預定的齒形幾何。 |
重點整理:鋸齒經過研磨並不代表齒形幾何一定正確。切削品質還取決於角度、齒高及整體研磨一致性。
1. 為什麼摩擦鋸片研磨後,切削品質仍不理想?
摩擦鋸片通常在高速旋轉、高溫及持續接觸工件的條件下運作,因此整片鋸片的鋸齒幾何形狀必須維持一致。
即使研磨後的切削刃看起來十分鋒利,齒形幾何上的細微差異,仍可能改變各鋸齒與材料接觸的方式。
例如,當部分鋸齒高度不同,或整片鋸片的研磨角度存在差異時,切削負荷可能無法平均分配。長期下來,便可能造成切削不穩定及不均勻磨耗。
因此,摩擦鋸片研磨的目的不只是恢復切削刃的鋒利度,更重要的是恢復符合原始設計要求的齒形幾何。
2. 切削角度是否正確?
切削角度(Cutting Angle)決定鋸齒前端切削面與工件接觸時的幾何方向。
不同鋸片設計與切削應用,可能需要不同的齒形角度。如果研磨後的切削角度與原始鋸片規格不符,即使切削刃已恢復鋒利,也不一定能達到預期的切削效果。
當研磨後的切削表現不理想時,應將完成研磨的鋸齒幾何與原始設計圖面或規格進行比較,而不是僅憑肉眼判斷是否鋒利。
建議檢查的問題
- 整片鋸片的切削角度是否一致?
- 研磨角度是否符合鋸片原始設計規格?
- 研磨設備是否輸入正確的角度參數?
- 多次研磨後,是否逐漸改變原本的齒形輪廓?
研磨的重點並不是尋找適用所有摩擦鋸片的最佳角度,而是準確重現該鋸片設計所要求的切削角度。
3. 為什麼齒背間隙角如此重要?
齒背間隙角(Back Clearance Angle)是指切削刃後方齒背所形成的避讓角度。
如果齒背間隙角不正確,切削刃與工件之間的接觸關係也會受到影響,可能增加不必要的摩擦或造成切削表現不穩定。
與切削角度相同,適當的齒背間隙角必須依照鋸片設計規格與實際應用條件決定。
當鋸片經過多次研磨時,這項因素尤其重要。不同研磨批次之間的微小角度差異,可能逐漸改變原本的鋸齒輪廓。
因此,與其只確認「鋸齒是否已經磨利?」,更應該確認「每一個鋸齒是否都恢復正確且一致的切削角度與齒背間隙角?」
4. 別忽略齒高與鋸齒一致性
即使切削角度與齒背間隙角都正確,仍不足以確保整片鋸片的研磨品質。
假設一片摩擦鋸片的大部分鋸齒都已研磨至預定幾何形狀,但其中幾個鋸齒的高度略高或略低,這些差異仍可能影響各鋸齒與工件接觸的情況。
因此,齒高(Tooth Height)與鋸齒之間的一致性(Tooth-to-Tooth Consistency),也應納入研磨後的檢查項目。
完整的摩擦鋸片研磨品質檢查,應同時考慮以下四項因素:
這些因素共同決定整片鋸片的齒形幾何是否符合要求,比單純檢查切削刃的鋒利程度更能完整評估研磨品質。
5. CNC 控制如何維持鋸齒幾何精度?
對於具有大量鋸齒的大尺寸摩擦鋸片而言,如果研磨過程高度依賴人工調整,要在每個鋸齒上重現相同的幾何形狀並不容易。
透過 CNC 數值控制技術,操作人員可以系統化設定及控制關鍵研磨參數,提升研磨製程的重複性。
易研精密機械 ASC-1000 CNC 摩擦鋸片研磨機
易研精密機械推出的 ASC-1000 CNC 摩擦鋸片研磨機,可供操作人員設定以下研磨參數:
- 鋸片直徑
- 鋸齒數量
- 齒高
- 切削角度
- 齒背間隙角
- 進給速度
- 砂輪旋轉速度
當操作人員依照特定鋸片的需求完成參數設定後,CNC 控制有助於提高各鋸齒研磨過程的重複性,降低因人工調整而產生的差異。
對於需要定期研磨摩擦鋸片的製造商或專業研磨服務業者而言,這項能力有助於維持不同研磨批次之間的加工一致性。
歡迎進一步了解易研精密機械的 ASC-1000 CNC 摩擦鋸片研磨機,取得更多設備相關資訊。
從鋸齒鋒利度到齒形幾何一致性
良好的摩擦鋸片研磨,不只是讓每個鋸齒重新恢復鋒利。
為了維持穩定的切削表現,整片鋸片必須重現正確且一致的齒形幾何。當研磨後仍出現切削品質不良時,切削角度、齒背間隙角、齒高與各鋸齒之間的一致性,都是值得優先檢查的關鍵項目。
針對大型摩擦鋸片的研磨需求,易研精密機械的 ASC-1000 CNC 摩擦鋸片研磨機,可透過 CNC 控制設定關鍵研磨參數,適用鋸片直徑範圍為 Ø400~Ø1000 mm。
正在尋找更穩定的摩擦鋸片研磨解決方案?
如果您的摩擦鋸片在研磨後仍出現切削品質不穩定的情況,歡迎提供鋸片設計圖、齒形規格、鋸片尺寸及目前鋸齒狀況的照片。易研精密機械團隊可協助評估研磨需求,並確認 ASC-1000 是否適合您的加工應用。
聯絡易研精密機械常見問題 FAQ
為什麼摩擦鋸片研磨後,切削品質仍然不理想?
鋸齒恢復鋒利不代表切削表現一定正常。除了切削刃本身,還應檢查切削角度、齒背間隙角、齒高及各鋸齒之間的一致性,確認是否符合原始鋸片設計規格。
ASC-1000 CNC 摩擦鋸片研磨機可以設定哪些參數?
ASC-1000 可供操作人員設定鋸片直徑、鋸齒數量、齒高、切削角度、齒背間隙角、進給速度及砂輪旋轉速度等參數。
ASC-1000 適用於多大尺寸的摩擦鋸片?
ASC-1000 的鋸片研磨直徑範圍為 Ø400~Ø1000 mm,適用於大型摩擦鋸片研磨需求。實際適用性仍須依鋸片規格及齒形要求確認。