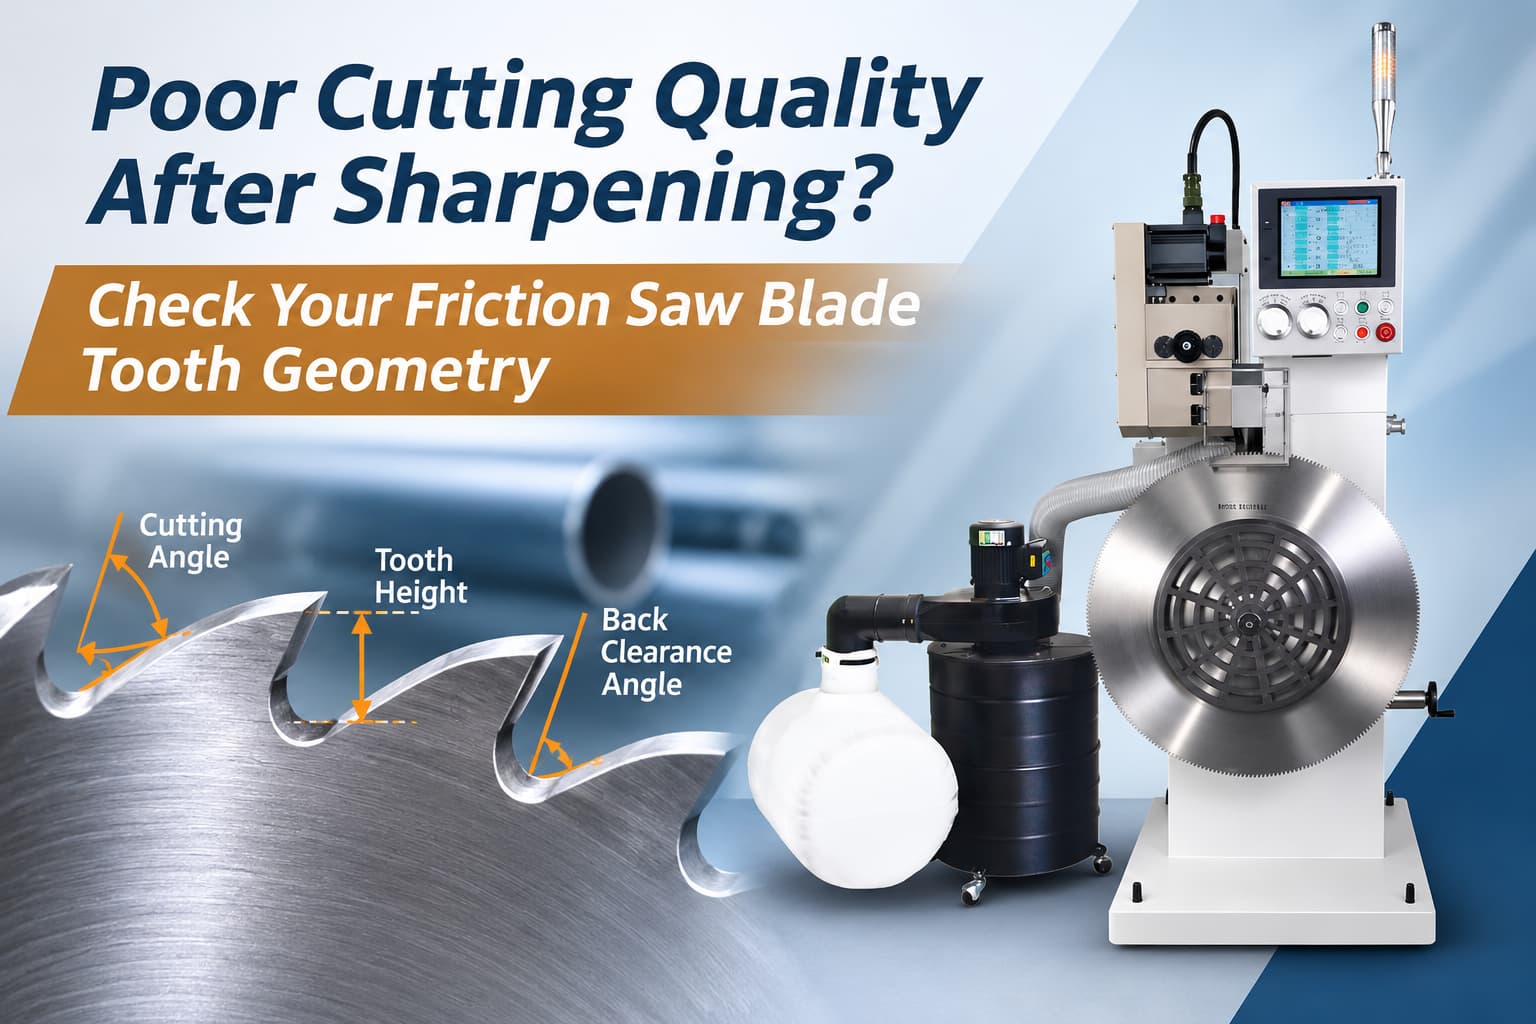
Egy dörzsfűrészlapot éppen most éleztek meg, de miután újra gyártásba kerül, a vágási teljesítmény még mindig nem megfelelő. A vágás kevésbé stabillá válhat, a fogak kopása a vártnál hamarabb jelentkezhet, vagy a fűrészlap teljesítménye nem lesz olyan következetes, mint korábban.
Ebben a helyzetben a penge újbóli élezése nem biztos, hogy megoldja a valódi problémát. A probléma a foggeometriával lehet, különösen a vágási szöggel, a hátszöggel, a fogmagassággal és a fogak közötti egyenletességgel.
Acélgyárak, csőgyártók és élezőszolgáltatók számára ezen tényezők megértése segíthet azonosítani, hogy egy frissen élezett dörzsfűrészlap miért nem teljesít még mindig alul.
Gyorsteszt: Mire kell először figyelni?
Ha az élezés után a vágási teljesítmény továbbra is gyenge, ellenőrizze ezeket a területeket, mielőtt feltételezné, hogy a pengének egyszerűen csak egy újabb élezési ciklusra van szüksége.
| Mit kell ellenőrizni | Miért fontos? |
|---|---|
| Vágási szög | Befolyásolja, hogy a fog hogyan tapad az anyaghoz. |
| Hátsó szabadszög | Szabad helyet biztosít a vágóél mögött. |
| Fogmagasság | Segít fenntartani a fogak egyenletes illeszkedését. |
| Fog-fog konzisztencia | Segít megakadályozni, hogy az egyes fogak egyenetlenül terheljék egymást. |
| Őrlési paraméterek | Befolyásolja, hogy a kívánt geometria következetesen reprodukálható-e. |
Legfontosabb tudnivaló: Az élesített fog nem feltétlenül jelent megfelelően köszörült fogat.
1. Miért vág rosszul egy élezett dörzsfűrészlap?
A dörzsölő fűrészlapok igényes körülmények között működnek, beleértve a nagy forgási sebességet, a hőt és a munkadarabbal való ismételt érintkezést. Ezért minden fog geometriájának a fűrészlapon végig egységesnek kell maradnia.
Egy vágóél élesnek tűnhet a köszörülés után, de a foggeometria apró különbségei megváltoztathatják az egyes fogak és az anyag kölcsönhatását.
Például, ha egyes fogak magasabban vannak, mint mások, vagy az élezési szög változik a penge körül, a vágási terhelés nem oszlik el egyenletesen. Idővel ez instabil vágási viselkedést és egyenetlen kopást eredményezhet.
Ezért a dörzsfűrészlap élezésének nemcsak az él helyreállítására kell összpontosítania, hanem a kívánt foggeometria helyreállítására is.
Kapcsolódó olvasmány: A dörzsfűrészlapok hatékony élezése: CNC megoldás magas hőmérsékletű vágási alkalmazásokhoz
2. Helyes a vágási szög?
A vágási szög határozza meg a fogfelület tájolását, amikor az a munkadarabhoz ér.
A különböző pengekialakítások és vágási alkalmazások eltérő geometriát igényelhetnek. Ha az élezés során létrehozott vágási szög nem felel meg a kívánt pengespecifikációnak, az éles szél létrehozása önmagában nem garantálja a várt vágási viselkedést.
Az élezés utáni gyenge teljesítmény vizsgálatakor a kész foggeometriát a penge rajzával vagy az eredeti specifikációval hasonlítsa össze, ahelyett, hogy vizuálisan ítélné meg az élességet.
Ellenőrizendő kérdések
- A vágási szög a teljes penge mentén egyenletes?
- Megfelel a szükséges penge specifikációnak?
- A helyes értéket adta meg a darálás beállításakor?
- Az ismételt élezési ciklusok fokozatosan megváltoztatják az eredeti fogprofilt?
A cél nem az egyetlen univerzális, „legjobb” vágási szög megtalálása. A cél az adott dörzsfűrészlaphoz szükséges geometria reprodukálása.
3. Miért fontos a háttámla szöge?
A hátsó hézagszög a vágóél mögötti hézagot írja le.
Ha ez a geometria helytelen, a vágóél és az anyag közötti kapcsolat megváltozik. Ez befolyásolhatja a fog áthaladását a vágási területen, és hozzájárulhat a nem kívánt érintkezéshez vagy az inkonzisztens teljesítményhez.
A vágási szöghöz hasonlóan a megfelelő hátrés is a fűrészlap specifikációjától és az alkalmazástól függ.
Ez különösen fontossá válik, ha egy pengét ismételten éleztek. Az egyik élezési ciklusról a másikra történő apró eltérések fokozatosan megváltoztathatják a fogprofilt.
Ahelyett, hogy csak azt kérdeznénk : „Éles a penge?” , jobb kérdés lehet: „A helyes vágási szög és a hátlap geometriája minden fognál következetesen helyreállt?”
4. Ne feledkezzen meg a fogak magasságáról és a fogak közötti egyenletességről
A helyes szögek önmagukban nem elegendőek.
Képzeljen el egy dörzsfűrészlapot, amelynek a legtöbb foga a kívánt geometriára van köszörülve, de néhány fog kissé magasabban vagy alacsonyabban maradt. Ezek a különbségek befolyásolhatják, hogy a fogak hogyan illeszkednek a munkadarabhoz.
Ezért a fogmagasságot és a fogak közötti egyenetlenséget is ellenőrizni kell az élezés után.
Egy hasznos élezés utáni ellenőrzésnek ezért figyelembe kell vennie:
Ezek a tényezők együttesen teljesebb képet adnak az élesítés minőségéről, mint az élélesség önmagában.
5. Miért segíti a CNC vezérlés a foggeometria megőrzését?
Nagy, sok fogat tartalmazó dörzshámfűrészlapok esetén ugyanazon geometria ismételt reprodukálása nehézkes lehet, ha a folyamat nagymértékben függ a kézi beállítástól.
A CNC-vezérelt élezési folyamat lehetővé teszi a kulcsfontosságú köszörülési paraméterek szisztematikus bevitelét és szabályozását.
EYAN ASC-1000 CNC dörzsfűrészlap élező
Az EYAN ASC-1000 CNC dörzsfűrészlap-élezője lehetővé teszi a kezelők számára a paraméterek beállítását, beleértve:
- Fűrészlap átmérője
- Fogak száma
- Fogmagasság
- Vágási szög
- Hátsó szabadszög
- Előtolási sebesség
- Csiszolókorong forgási sebessége
Miután a megfelelő paramétereket beállították egy adott pengéhez, a CNC vezérlés segít abban, hogy a csiszolási folyamat fogról fogra megismételhetőbb legyen.
Ez különösen hasznos azoknak a gyártóknak vagy élezőszolgáltatóknak, akik rendszeresen dolgoznak fel dörzsfűrészlapokat, és az élezési ciklusok között következetesebb eredményekre van szükségük.
További információkért a géppel kapcsolatban tekintse meg az EYAN ASC-1000 CNC dörzsfűrészlap-élezőjét .
Az éles fogaktól az egységes foggeometriáig
A jó dörzsfűrészlap-élezés nem csupán arról szól, hogy minden fogat újra élessé tegyünk.
A stabil vágási teljesítmény érdekében a pengének a teljes kerületén következetesen reprodukált, megfelelő geometriával kell rendelkeznie. Az élezés utáni rossz vágási minőség diagnosztizálásakor figyelmet kell fordítani a vágási szögre, a hátszögre, a fogmagasságra és a fogak közötti egyenletességre.
Nagyméretű dörzsölő fűrészlapok kezeléséhez az EYAN ASC-1000 CNC dörzsölő fűrészlap-élezője CNC-vezérelt beállítást biztosít ezekhez a kulcsfontosságú köszörülési paraméterekhez, és támogatja a Ø400 és Ø1000 mm közötti dörzsölő fűrészlapokat.
Egyenletesebb dörzsfűrészlap-élezést keres?
Ha az élezés után inkonzisztens vágási eredményeket tapasztal, küldje el az EYAN-nak a penge rajzát, a fogprofilt, a penge méreteit és a jelenlegi fogállapotról készült fotókat. Csapatunk segít felmérni az élezési igényeit, és megállapítani, hogy az ASC-1000 alkalmas-e az Ön alkalmazásához.
Kapcsolatfelvétel az EYAN-nalGyakran ismételt kérdések
Miért vág rosszul a dörzsfűrészlapom az élezés után?
Az éles vágóél önmagában nem garantálja a megfelelő vágási teljesítményt. A vágási szöget, a hátszöget, a fogmagasságot és a fogak közötti egyenletességet is ellenőrizni kell a penge specifikációjával összehasonlítva.
Milyen dörzsölő fűrészlap-paramétereket tud az ASC-1000 szabályozni?
Az ASC-1000 lehetővé teszi a kezelők számára olyan paraméterek megadását, mint a penge átmérője, a fogak száma, a fogak magassága, a vágási szög, a hátszög, az előtolási sebesség és a köszörűkorong forgási sebessége.
Milyen méretű dörzsfűrészlapokat tud élezni az ASC-1000?
Az ASC-1000 Ø400 és Ø1000 mm közötti köszörülési tartománnyal rendelkezik, így alkalmas nagyméretű dörzsölő fűrészlapok élezésére.