Pilový list frikční pily byl právě nabroušen, ale po návratu do výroby se řezný výkon stále nezdá být správný. Řezání může být méně stabilní, opotřebení zubů se může objevit dříve, než se očekávalo, nebo list nemusí fungovat tak konzistentně jako dříve.
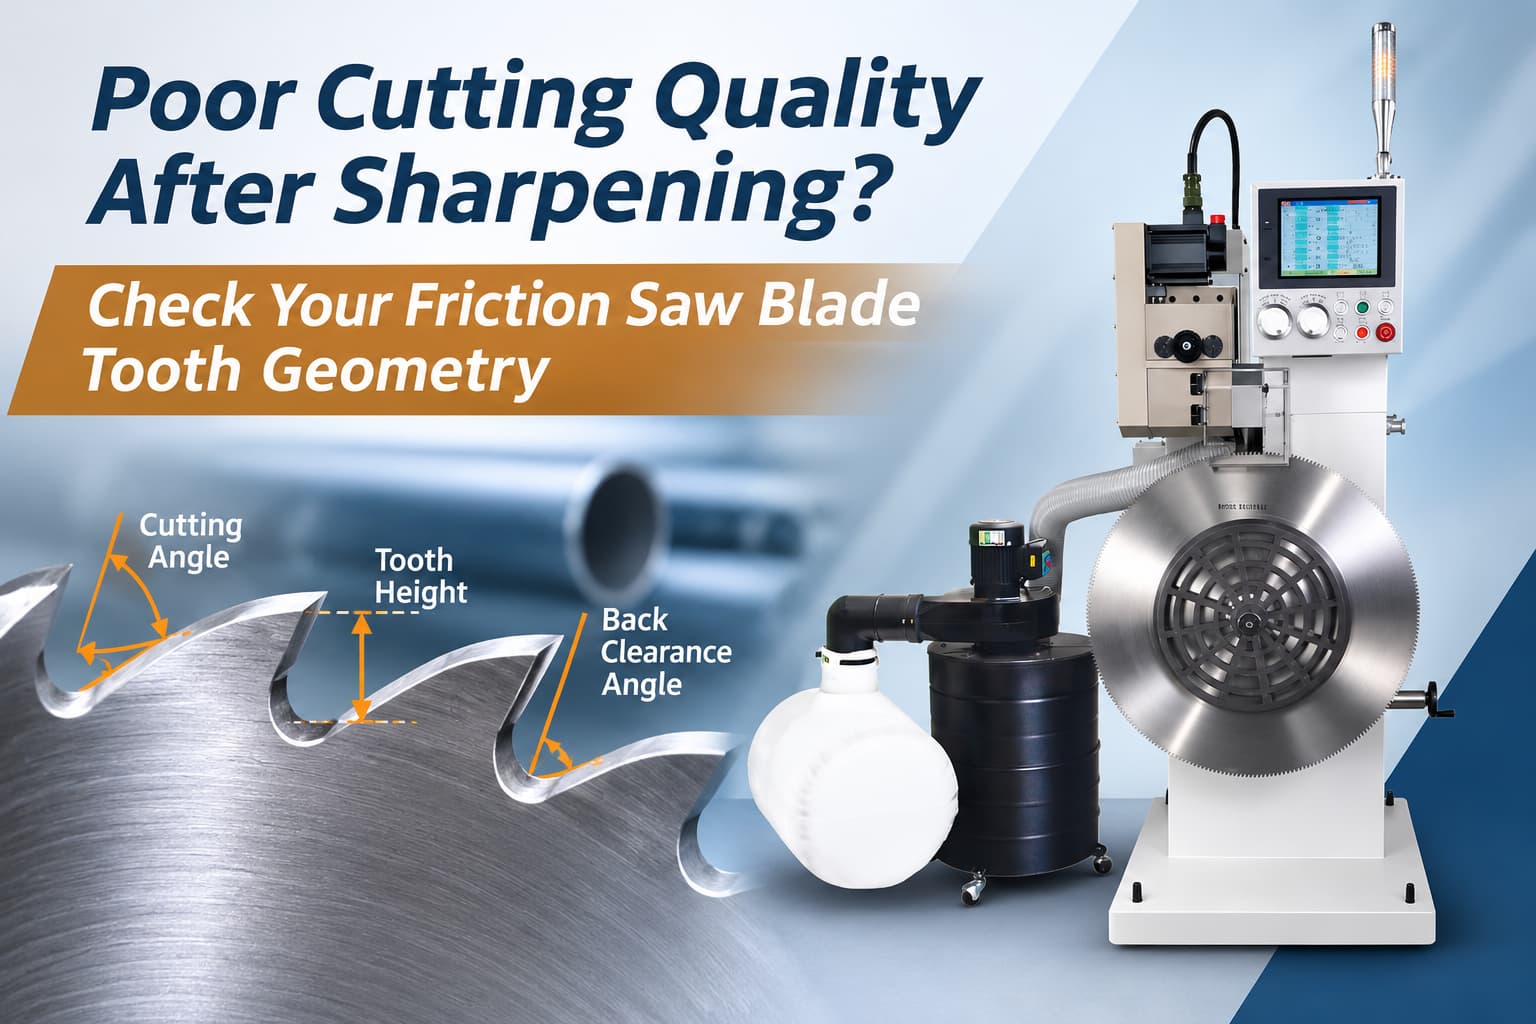
V této situaci nemusí opětovné nabroušení čepele skutečný problém vyřešit. Problémem by mohla být geometrie zubu, zejména úhel řezu, úhel zadní hřbetu zubu, výška zubu a konzistence mezi zuby.
Pro ocelárny, výrobce trubek a poskytovatele služeb ostření může pochopení těchto faktorů pomoci identifikovat, proč čerstvě nabroušený frikční pilový kotouč stále nepodává dostatečný výkon.
Rychlá kontrola: Na co se podívat jako první?
Pokud je řezný výkon i po nabroušení nízký, zkontrolujte tato místa, než se domníváte, že čepel potřebuje pouze další cyklus broušení.
| Co zkontrolovat | Proč na tom záleží |
|---|---|
| Úhel řezu | Ovlivňuje, jak zub zabírá s materiálem. |
| Úhel zadní vůle | Poskytuje vůli za břitem. |
| Výška zubu | Pomáhá udržovat konzistentní kontakt zubů. |
| Konzistence zubů | Pomáhá zabránit nerovnoměrnému zatížení jednotlivých zubů. |
| Parametry broušení | Ovlivňuje, zda lze zamýšlenou geometrii reprodukovat konzistentně. |
Klíčové ponaučení: Nabroušený zub nemusí být nutně správně vybroušený zub.
1. Proč může nabroušený kotouč frikční pily stále špatně řezat?
Třecí pilové kotouče pracují v náročných podmínkách zahrnujících vysokou rychlost otáčení, teplo a opakovaný kontakt s obrobkem. Geometrie každého zubu proto musí zůstat v celém kotouči konzistentní.
Ostří může po broušení vypadat ostře, ale malé rozdíly v geometrii zubů mohou změnit způsob, jakým jednotlivé zuby interagují s materiálem.
Například pokud jsou některé zuby výše než jiné nebo se úhel broušení podél kotouče mění, nemusí být řezné zatížení rozloženo rovnoměrně. To může časem přispívat k nestabilnímu řeznému chování a nerovnoměrnému opotřebení.
Proto by se ostření třecích pilových kotoučů nemělo zaměřovat pouze na obnovení ostří, ale také na obnovení zamýšlené geometrie zubu.
Související čtení: Jak efektivně brousit třecí pilové listy: CNC řešení pro vysokoteplotní řezání
2. Je úhel řezu správný?
Úhel řezu určuje orientaci čelní plochy zubu při jejím kontaktu s obrobkem.
Různé konstrukce čepelí a řezné aplikace mohou vyžadovat různou geometrii. Pokud úhel řezu vytvořený během ostření neodpovídá zamýšlené specifikaci čepele, pouhé vytvoření ostré hrany nezaručuje očekávané vlastnosti při řezání.
Při zkoumání špatného výkonu po ostření porovnejte konečnou geometrii zubu s výkresem čepele nebo původní specifikací, spíše než vizuálně posuzovat ostrost.
Otázky k kontrole
- Je úhel řezu stejný po celé ostří?
- Odpovídá požadované specifikaci čepele?
- Byla během nastavení mletí zadána správná hodnota?
- Mění opakované cykly ostření postupně původní profil zubu?
Cílem není najít jeden univerzální „nejlepší“ úhel řezu. Cílem je reprodukovat geometrii požadovanou pro daný konkrétní frikční pilový kotouč.
3. Proč je důležitý úhel zadního sklonu?
Úhel zadního hřbetu nástroje popisuje vůli za břitem.
Pokud je tato geometrie nesprávná, změní se vztah mezi břitem a materiálem. To může ovlivnit průchod zubu řeznou plochou a může přispět k nežádoucímu kontaktu nebo nekonzistentnímu výkonu.
Stejně jako úhel řezu závisí i správná zadní vůle na specifikaci a použití kotouče.
To je obzvláště důležité, když je čepel opakovaně broušena. Malé odchylky mezi jednotlivými cykly broušení mohou postupně změnit profil zubu.
Místo pouhé otázky „Je čepel ostrá?“ je lepší se zeptat: „Byl na každém zubu konzistentně obnoven správný úhel řezu a geometrie zadní vůle?“
4. Nezapomínejte na výšku zubů a jejich vzájemnou konzistenci
Samotné správné úhly nestačí.
Představte si frikční pilový kotouč, u kterého je většina zubů vybroušena na zamýšlenou geometrii, ale několik zubů zůstává mírně výše nebo níže. Tyto rozdíly mohou ovlivnit, jak se zuby dotýkají obrobku.
Proto by součástí kontroly po nabroušení měla být také výška zubů a jejich vzájemná konzistence .
Užitečná kontrola po ostření by proto měla zohlednit:
Tyto faktory dohromady poskytují ucelenější obraz o kvalitě ostření než samotná ostrost hran.
5. Proč CNC řízení pomáhá udržovat geometrii zubů
U velkých frikčních pilových kotoučů s mnoha zuby může být opakované reprodukování stejné geometrie obtížné, pokud proces silně závisí na ručním seřizování.
CNC řízený proces ostření umožňuje systematické zadávání a řízení klíčových parametrů broušení.
EYAN ASC-1000 CNC ostřička na frikční pilové kotouče
CNC ostřička třecích pilových kotoučů EYAN ASC-1000 umožňuje obsluze nastavit parametry včetně:
- Průměr pilového kotouče
- Počet zubů
- Výška zubu
- Úhel řezu
- Úhel zadní vůle
- Rychlost posuvu
- Rychlost otáčení brusného kotouče
Jakmile jsou pro konkrétní čepel nastaveny vhodné parametry, CNC řízení pomáhá s opakovatelností procesu broušení zub od zubu.
To je obzvláště užitečné pro výrobce nebo poskytovatele brousicích služeb, kteří pravidelně zpracovávají třecí pilové kotouče a potřebují konzistentnější výsledky mezi cykly ostření.
Prohlédněte si CNC ostřičku frikčních pilových kotoučů ASC-1000 od společnosti EYAN a získejte další informace o stroji.
Od ostrých zubů k jednotné geometrii zubů
Dobré ostření pilového kotouče s třením nespočívá jen v tom, že se každý zub znovu naostří.
Pro stabilní řezný výkon potřebuje čepel správnou geometrii reprodukovanou konzistentně po celém obvodu. Při diagnostice špatné kvality řezu po nabroušení je třeba věnovat pozornost úhlu řezu, úhlu hřbetu zubu, výšce zubu a konzistenci mezi zuby.
Pro operace manipulující s velkými frikčními pilovými kotouči nabízí CNC ostřička frikčních pilových kotoučů EYAN ASC-1000 CNC CNC řízené nastavení těchto klíčových parametrů broušení a podporuje frikční pilové kotouče od Ø400 do Ø1000 mm.
Hledáte konzistentnější ostření pilových kotoučů s třením?
Pokud po nabroušení zaznamenáváte nekonzistentní výsledky řezání, zašlete společnosti EYAN výkres vašeho pilového pásu, profil zubu, rozměry pilového pásu a fotografie aktuálního stavu zubů. Náš tým vám pomůže vyhodnotit vaše požadavky na ostření a určit, zda je ASC-1000 vhodný pro vaši aplikaci.
Kontaktujte EYANČasto kladené otázky
Proč můj frikční pilový kotouč i po nabroušení stále špatně řeže?
Samotná ostrá břitová deska nezaručuje správný řezný výkon. Úhel řezu, úhel hřbetu pily, výška zubu a konzistence mezi zuby by měly být také zkontrolovány podle specifikace kotouče.
Jaké parametry frikčního pilového kotouče dokáže ASC-1000 řídit?
ASC-1000 umožňuje obsluze zadávat parametry, jako je průměr kotouče, počet zubů, výška zubu, úhel řezu, úhel zadní hřbetu pily, rychlost posuvu a rychlost otáčení brusného kotouče.
Jaké velikosti frikčních pilových kotoučů dokáže ASC-1000 nabrousit?
ASC-1000 má publikovaný rozsah broušení od Ø400 do Ø1000 mm, což ji činí vhodnou pro aplikace ostření pilových kotoučů s velkým třením.