Uma lâmina de serra de fricção acaba de ser afiada, mas, ao retornar à produção, o desempenho de corte ainda não está ideal. O corte pode se tornar menos estável, o desgaste dos dentes pode ocorrer antes do esperado ou a lâmina pode não apresentar o mesmo desempenho consistente de antes.
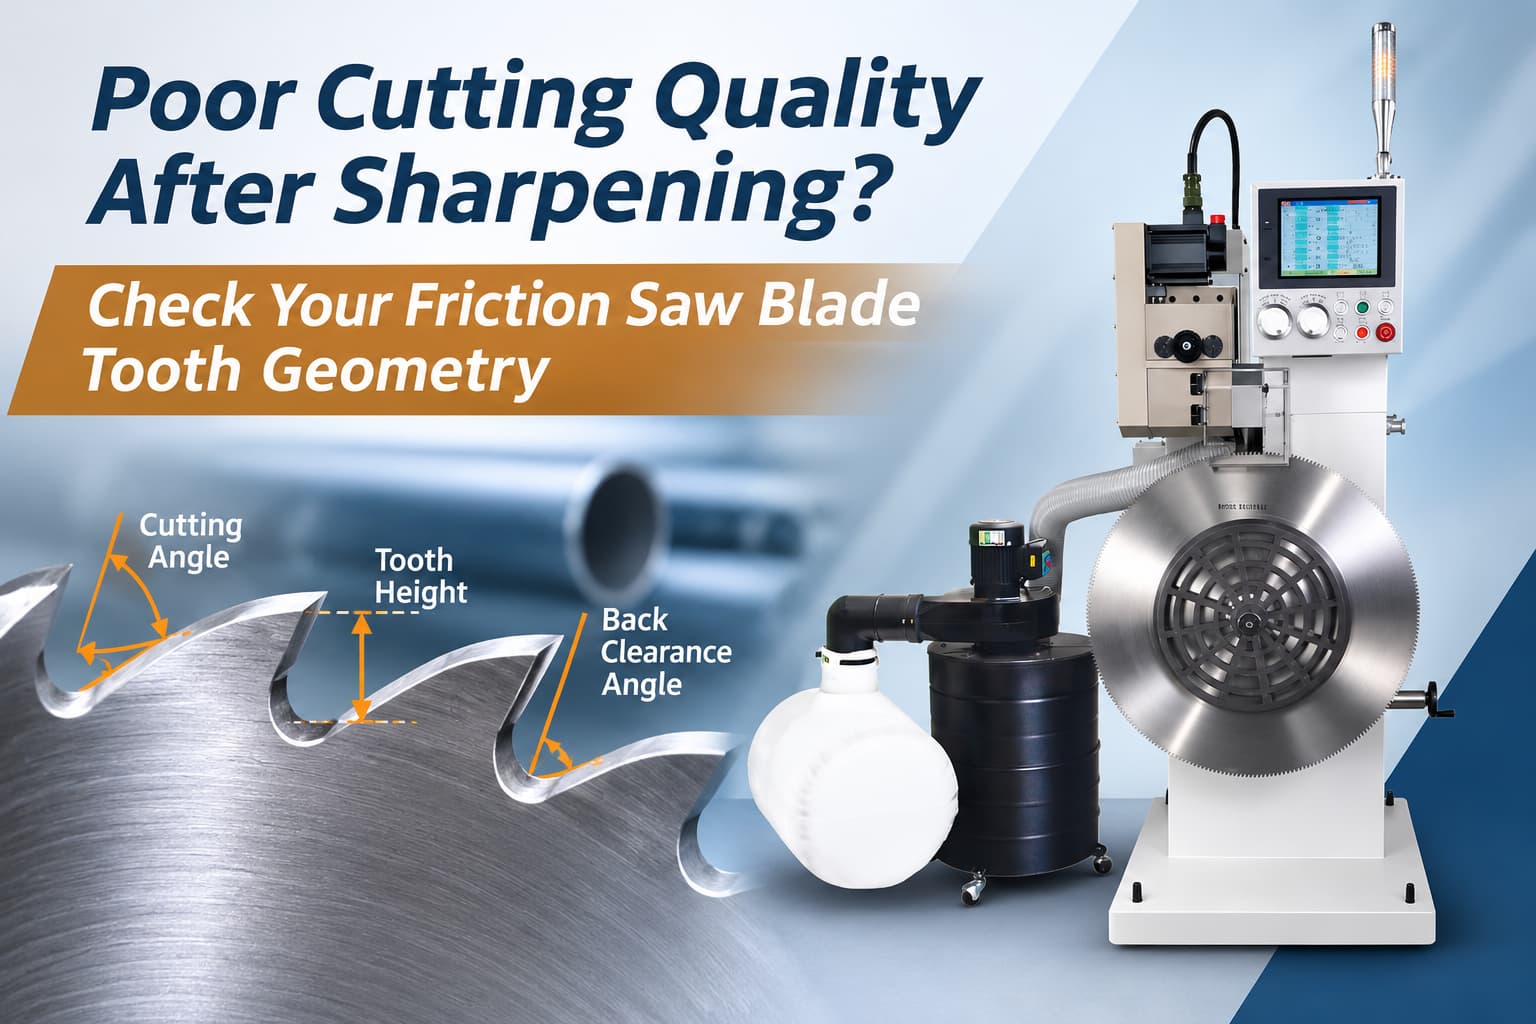
Nessa situação, afiar a lâmina novamente pode não resolver o problema real. A questão pode estar na geometria dos dentes, particularmente no ângulo de corte, no ângulo de folga traseira, na altura dos dentes e na consistência entre eles.
Para siderúrgicas, fabricantes de tubos e prestadores de serviços de afiação, entender esses fatores pode ajudar a identificar por que uma lâmina de serra de fricção recém-afiada ainda apresenta desempenho insatisfatório.
Verificação rápida: O que você deve verificar primeiro?
Se o desempenho de corte continuar ruim após a afiação, verifique essas áreas antes de presumir que a lâmina simplesmente precisa de mais um ciclo de afiação.
| O que verificar | Por que isso importa |
|---|---|
| Ângulo de corte | Influencia a forma como o dente interage com o material. |
| ângulo de folga traseira | Proporciona espaço livre atrás da lâmina de corte. |
| Altura do dente | Ajuda a manter o encaixe consistente dos dentes. |
| Consistência dente a dente | Ajuda a evitar que os dentes individuais suportem cargas desiguais. |
| Parâmetros de moagem | Afeta se a geometria pretendida pode ser reproduzida de forma consistente. |
Ponto-chave: Um dente afiado não é necessariamente um dente corretamente retificado.
1. Por que uma lâmina de serra de fricção afiada ainda pode cortar mal?
As lâminas de serra de fricção operam sob condições exigentes, envolvendo alta velocidade de rotação, calor e contato repetido com a peça de trabalho. Portanto, a geometria de cada dente precisa permanecer consistente em toda a lâmina.
Uma aresta de corte pode parecer afiada após a retificação, mas pequenas diferenças na geometria dos dentes podem alterar a forma como cada dente interage com o material.
Por exemplo, se alguns dentes forem mais altos que outros ou se o ângulo de afiação variar ao longo da lâmina, a carga de corte pode não ser distribuída de forma uniforme. Com o tempo, isso pode contribuir para um comportamento de corte instável e desgaste irregular.
Por isso, a afiação de lâminas de serra por fricção deve se concentrar não apenas em restaurar o fio, mas também em restaurar a geometria original dos dentes.
Leitura relacionada: Como afiar lâminas de serra por fricção de forma eficiente: uma solução CNC para aplicações de corte em altas temperaturas
2. O ângulo de corte está correto?
O ângulo de corte determina a orientação da face do dente ao entrar em contato com a peça de trabalho.
Diferentes designs de lâminas e aplicações de corte podem exigir geometrias diferentes. Se o ângulo de corte produzido durante a afiação não corresponder à especificação da lâmina, simplesmente criar uma aresta afiada não garante o comportamento de corte esperado.
Ao investigar um desempenho insatisfatório após a afiação, compare a geometria final dos dentes com o desenho da lâmina ou a especificação original, em vez de avaliar a afiação visualmente.
Perguntas a verificar
- O ângulo de corte é consistente em toda a extensão da lâmina?
- A lâmina atende às especificações exigidas?
- O valor inserido durante a configuração da moagem estava correto?
- Os ciclos repetidos de afiação estão alterando gradualmente o perfil original do dente?
O objetivo não é encontrar um ângulo de corte "ideal" universal. O objetivo é reproduzir a geometria necessária para aquela lâmina de serra de fricção específica.
3. Por que o ângulo de folga traseira é importante?
O ângulo de folga traseira descreve a folga atrás da aresta de corte.
Se essa geometria estiver incorreta, a relação entre a aresta de corte e o material se altera. Isso pode afetar a forma como o dente atravessa a área de corte e contribuir para contatos indesejados ou desempenho inconsistente.
Assim como o ângulo de corte, a folga traseira correta depende da especificação da lâmina e da aplicação.
Isso se torna especialmente importante quando uma lâmina é afiada repetidamente. Pequenas variações de um ciclo de afiação para outro podem alterar gradualmente o perfil do dente.
Em vez de perguntar apenas "A lâmina está afiada?" , uma pergunta melhor seria: "O ângulo de corte correto e a geometria de folga traseira foram restaurados de forma consistente em todos os dentes?"
4. Não ignore a altura dos dentes e a consistência entre eles.
Ângulos corretos por si só não bastam.
Imagine uma lâmina de serra de fricção onde a maioria dos dentes foi afiada na geometria desejada, mas vários dentes permanecem ligeiramente mais altos ou mais baixos. Essas diferenças podem afetar a forma como os dentes interagem com a peça de trabalho.
Por isso , a altura dos dentes e a consistência entre eles também devem fazer parte da inspeção após a afiação.
Uma verificação útil após a afiação deve, portanto, considerar:
Em conjunto, esses fatores proporcionam uma visão mais completa da qualidade da afiação do que apenas a nitidez da lâmina.
5. Por que o controle CNC ajuda a manter a geometria dos dentes
Para lâminas de serra de fricção grandes com muitos dentes, reproduzir repetidamente a mesma geometria pode ser difícil quando o processo depende muito de ajustes manuais.
Um processo de afiação controlado por CNC permite que parâmetros-chave de retificação sejam inseridos e controlados sistematicamente.
Afiador de lâminas de serra por fricção CNC EYAN ASC-1000
O afiador de lâminas de serra por fricção CNC ASC-1000 da EYAN permite que os operadores definam parâmetros como:
- diâmetro da lâmina de serra
- Número de dentes
- Altura do dente
- Ângulo de corte
- ângulo de folga traseira
- Velocidade de alimentação
- velocidade de rotação da rebolo
Uma vez definidos os parâmetros adequados para uma lâmina específica, o controle CNC ajuda a tornar o processo de retificação mais repetível de dente para dente.
Isso é particularmente útil para fabricantes ou prestadores de serviços de afiação que processam regularmente lâminas de serra por fricção e precisam de resultados mais consistentes entre os ciclos de afiação.
Explore o afiador de lâminas de serra por fricção CNC ASC-1000 da EYAN para obter informações adicionais sobre a máquina.
De dentes afiados a uma geometria dentária consistente
Afiar bem uma lâmina de serra por fricção não se resume simplesmente a deixar todos os dentes afiados novamente.
Para um desempenho de corte estável, a lâmina precisa ter a geometria correta reproduzida de forma consistente em toda a circunferência. Ângulo de corte, ângulo de folga traseira, altura do dente e consistência entre os dentes merecem atenção ao diagnosticar uma qualidade de corte ruim após a afiação.
Para operações que envolvem lâminas de serra de fricção de grande diâmetro, a afiadora de lâminas de serra de fricção CNC ASC-1000 da EYAN oferece ajuste controlado por CNC desses parâmetros de afiação essenciais e suporta lâminas de serra de fricção de Ø400 a Ø1000 mm.
Procura uma afiação de lâminas de serra por fricção mais consistente?
Se você estiver obtendo resultados de corte inconsistentes após a afiação, envie à EYAN o desenho da sua lâmina, o perfil dos dentes, as dimensões da lâmina e fotos da condição atual dos dentes. Nossa equipe poderá avaliar suas necessidades de afiação e determinar se a lâmina ASC-1000 é adequada para sua aplicação.
Contate EYANPerguntas frequentes
Por que minha lâmina de serra de fricção ainda corta mal mesmo depois de afiada?
Uma lâmina afiada por si só não garante um desempenho de corte correto. O ângulo de corte, o ângulo de folga traseira, a altura dos dentes e a consistência entre os dentes também devem ser verificados em relação às especificações da lâmina.
Quais parâmetros da lâmina de serra de fricção o ASC-1000 pode controlar?
O ASC-1000 permite que os operadores insiram parâmetros como diâmetro da lâmina, número de dentes, altura dos dentes, ângulo de corte, ângulo de folga traseira, velocidade de avanço e velocidade de rotação da rebolo.
Que tamanho de lâminas de serra de fricção o ASC-1000 consegue afiar?
O ASC-1000 possui uma faixa de afiação declarada de Ø400 a Ø1000 mm, tornando-o adequado para aplicações de afiação de lâminas de serra de fricção de grande porte.