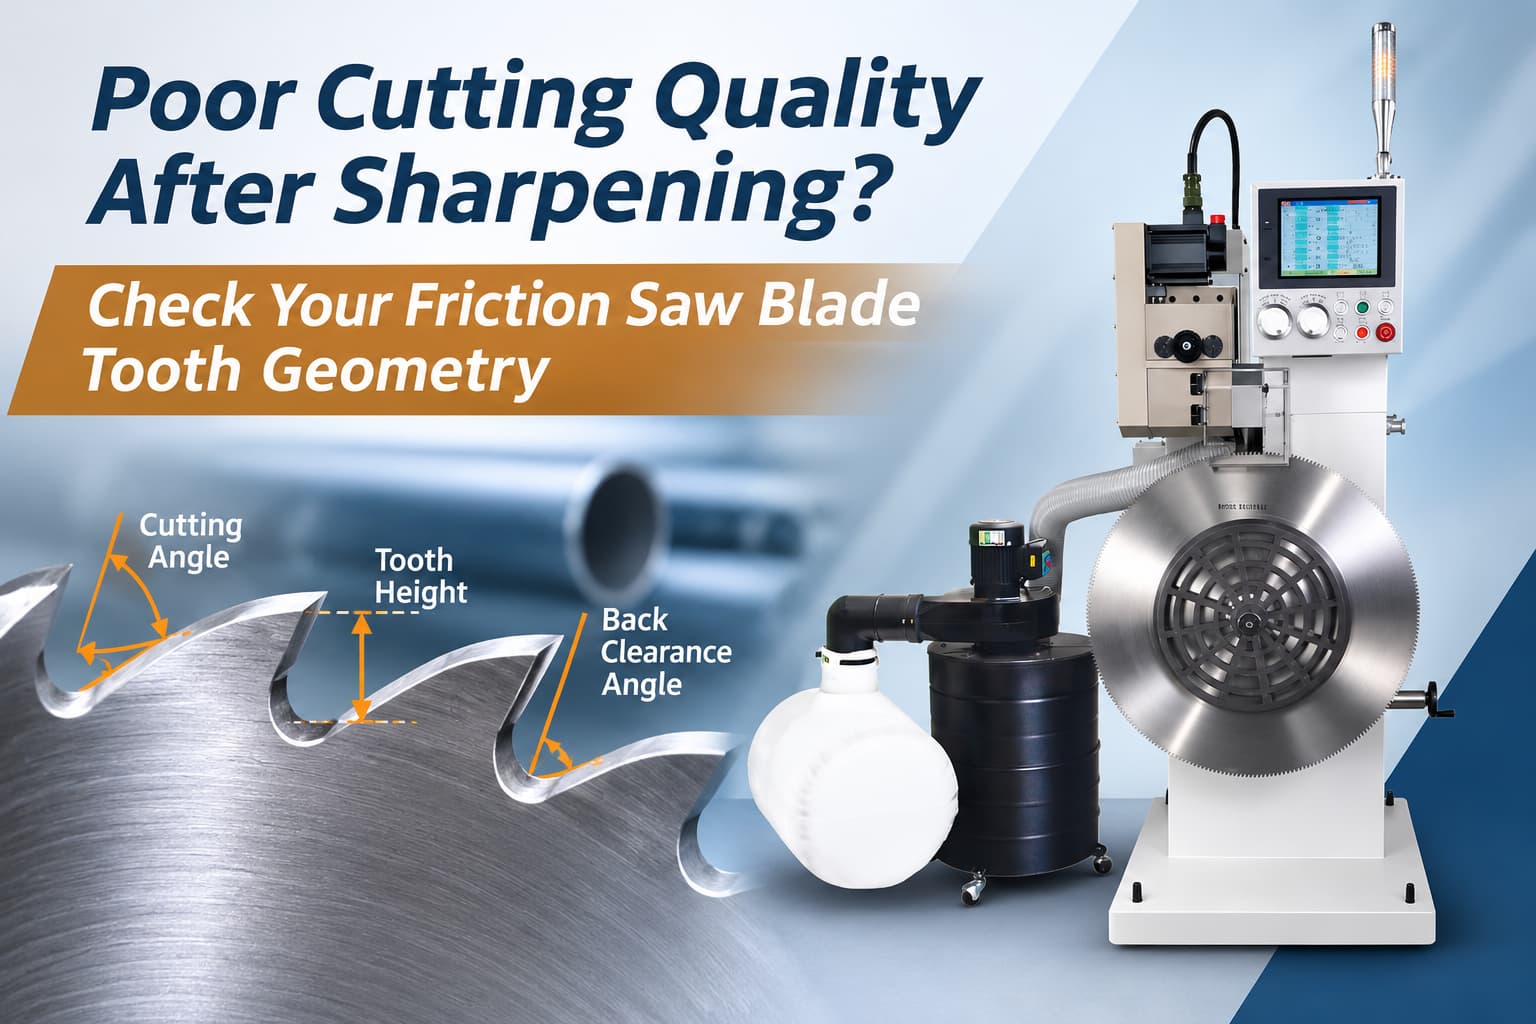
ใบเลื่อยแบบเสียดทานเพิ่งลับคมเสร็จ แต่เมื่อนำกลับไปใช้งานจริง ประสิทธิภาพการตัดก็ยังไม่ดีขึ้น การตัดอาจไม่มั่นคงเท่าเดิม ฟันเลื่อยอาจสึกหรอเร็วกว่าที่คาดไว้ หรือใบเลื่อยอาจทำงานได้ไม่สม่ำเสมอเหมือนเดิม
ในสถานการณ์เช่นนี้ การลับคมใบมีดอีกครั้งอาจไม่ได้แก้ปัญหาที่แท้จริง ปัญหาอาจอยู่ที่ รูปทรงของฟัน โดยเฉพาะอย่างยิ่งมุมตัด มุมระยะห่างด้านหลัง ความสูงของฟัน และความสม่ำเสมอของฟันแต่ละซี่
สำหรับโรงงานเหล็ก ผู้ผลิตท่อ และผู้ให้บริการลับคมใบเลื่อย การทำความเข้าใจปัจจัยเหล่านี้จะช่วยให้ระบุได้ว่าเหตุใดใบเลื่อยแบบเสียดทานที่ลับคมใหม่จึงยังทำงานได้ไม่ดีเท่าที่ควร
ตรวจสอบอย่างรวดเร็ว: คุณควรดูอะไรก่อนเป็นอันดับแรก?
หากประสิทธิภาพการตัดยังคงไม่ดีหลังจากลับคมแล้ว ให้ตรวจสอบบริเวณเหล่านี้ก่อนที่จะสรุปว่าใบมีดเพียงแค่ต้องการการลับคมอีกครั้ง
| สิ่งที่ต้องตรวจสอบ | เหตุใดจึงสำคัญ |
|---|---|
| มุมตัด | มีผลต่อการที่ฟันสัมผัสกับวัสดุ |
| มุมระยะห่างด้านหลัง | ช่วยให้มีพื้นที่ว่างด้านหลังคมตัด |
| ความสูงของฟัน | ช่วยให้การสบฟันมีความสม่ำเสมอ |
| ความสม่ำเสมอระหว่างฟันต่อฟัน | ช่วยป้องกันไม่ให้ฟันแต่ละซี่รับน้ำหนักไม่เท่ากัน |
| พารามิเตอร์การเจียร | ส่งผลต่อความสามารถในการสร้างรูปทรงเรขาคณิตที่ต้องการได้อย่างสม่ำเสมอ |
ข้อควรจำ: ฟันที่ลับคมแล้ว ไม่ได้หมายความว่าจะเป็นฟันที่ลับคมอย่างถูกต้องเสมอไป
1. ทำไมใบเลื่อยตัดเสียดทานที่ลับคมแล้วจึงยังตัดได้ไม่ดี?
ใบเลื่อยแบบแรงเสียดทานทำงานภายใต้สภาวะที่ท้าทาย ซึ่งเกี่ยวข้องกับความเร็วในการหมุนสูง ความร้อน และการสัมผัสกับชิ้นงานซ้ำๆ ดังนั้น รูปทรงของฟันแต่ละซี่จึงต้องมีความสม่ำเสมอไปตลอดทั้งใบเลื่อย
คมตัดอาจดูคมกริบหลังจากเจียรแล้ว แต่ความแตกต่างเล็กน้อยในรูปทรงของฟันตัดอาจเปลี่ยนแปลงวิธีการที่ฟันแต่ละซี่ทำปฏิกิริยากับวัสดุได้
ตัวอย่างเช่น หากฟันบางซี่สูงกว่าซี่อื่น หรือมุมการลับคมไม่สม่ำเสมอทั่วทั้งใบเลื่อย แรงกดในการตัดอาจไม่กระจายอย่างสม่ำเสมอ เมื่อเวลาผ่านไป สิ่งนี้อาจส่งผลให้พฤติกรรมการตัดไม่เสถียรและการสึกหรอไม่สม่ำเสมอ
ด้วยเหตุนี้ การลับคมใบเลื่อยแบบใช้แรงเสียดทานจึงควรเน้นไม่เพียงแค่การคืนความคมของคมใบเลื่อยเท่านั้น แต่ยังรวมถึง การคืนรูปทรงของฟันใบเลื่อยให้เป็นไปตามที่ต้องการด้วย
บทความที่เกี่ยวข้อง: วิธีลับคมใบเลื่อยแบบแรงเสียดทานอย่างมีประสิทธิภาพ: โซลูชัน CNC สำหรับงานตัดที่อุณหภูมิสูง
2. มุมตัดถูกต้องหรือไม่?
มุมตัด จะเป็นตัวกำหนดทิศทางของหน้าฟันขณะที่สัมผัสกับชิ้นงาน
การออกแบบใบมีดและการใช้งานตัดที่แตกต่างกันอาจต้องการรูปทรงเรขาคณิตที่แตกต่างกัน หากมุมตัดที่เกิดขึ้นระหว่างการลับคมไม่ตรงกับข้อกำหนดของใบมีดที่ต้องการ การทำให้คมมีดคมขึ้นเพียงอย่างเดียวไม่ได้รับประกันพฤติกรรมการตัดที่คาดหวังไว้
เมื่อตรวจสอบประสิทธิภาพที่ไม่ดีหลังการลับคม ให้เปรียบเทียบรูปทรงของฟันที่ลับคมเสร็จแล้วกับแบบร่างใบมีดหรือข้อกำหนดเดิม แทนที่จะตัดสินความคมด้วยสายตาเพียงอย่างเดียว
คำถามที่ต้องตรวจสอบ
- มุมตัดมีความสม่ำเสมอตลอดทั้งใบมีดหรือไม่?
- ตรงตามข้อกำหนดของใบมีดที่ต้องการหรือไม่?
- ได้ป้อนค่าที่ถูกต้องระหว่างการตั้งค่าการบดหรือไม่?
- การลับคมฟันซ้ำๆ หลายครั้งจะทำให้รูปทรงของฟันเดิมเปลี่ยนไปหรือไม่?
เป้าหมายไม่ใช่การหามุมตัดที่ดีที่สุดเพียงมุมเดียว แต่เป้าหมายคือ การจำลองรูปทรงเรขาคณิตที่จำเป็นสำหรับใบเลื่อยแรงเสียดทานแต่ละชนิด
3. เหตุใดมุมระยะห่างด้านหลังจึงมีความสำคัญ?
มุมระยะห่างด้านหลัง หมายถึงระยะห่างที่อยู่ด้านหลังคมตัด
หากรูปทรงเรขาคณิตนี้ไม่ถูกต้อง ความสัมพันธ์ระหว่างคมตัดกับวัสดุจะเปลี่ยนไป ซึ่งอาจส่งผลต่อการเคลื่อนที่ของฟันผ่านบริเวณการตัด และอาจทำให้เกิดการสัมผัสที่ไม่พึงประสงค์หรือประสิทธิภาพที่ไม่สม่ำเสมอ
เช่นเดียวกับมุมตัด ระยะห่างด้านหลังที่เหมาะสมนั้นขึ้นอยู่กับข้อกำหนดของใบมีดและการใช้งาน
เรื่องนี้มีความสำคัญเป็นพิเศษเมื่อมีการลับคมใบมีดซ้ำๆ การเปลี่ยนแปลงเล็กน้อยระหว่างรอบการลับคมแต่ละครั้งสามารถค่อยๆ เปลี่ยนแปลงรูปทรงของฟันใบมีดได้
แทนที่จะถามเพียงว่า "ใบมีดคมหรือไม่" คำถามที่ดีกว่าคือ "มุมตัดและระยะห่างด้านหลังของใบมีดได้รับการปรับให้สม่ำเสมอในทุกซี่ฟันหรือไม่"
4. อย่ามองข้ามความสูงของฟันและความสม่ำเสมอของฟันแต่ละซี่
มุมที่ถูกต้องเพียงอย่างเดียวไม่เพียงพอ
ลองนึกภาพใบเลื่อยแรงเสียดทานที่ฟันส่วนใหญ่ถูกเจียรให้ได้รูปทรงตามต้องการ แต่ฟันบางซี่อาจสูงหรือต่ำกว่าเล็กน้อย ความแตกต่างเหล่านี้อาจส่งผลต่อการยึดเกาะของฟันกับชิ้นงานได้
ด้วยเหตุนี้ ความสูงของฟันและความสม่ำเสมอของฟันแต่ละซี่ จึงควรเป็นส่วนหนึ่งของการตรวจสอบหลังการลับคมด้วยเช่นกัน
ดังนั้น การตรวจสอบหลังการลับคมที่มีประโยชน์ควรพิจารณาถึงสิ่งต่อไปนี้:
ปัจจัยเหล่านี้เมื่อนำมารวมกันจะให้ภาพรวมของคุณภาพการลับคมที่สมบูรณ์กว่าการพิจารณาแค่ความคมของคมมีดเพียงอย่างเดียว
5. เหตุใดการควบคุมด้วยเครื่อง CNC จึงช่วยรักษาความเที่ยงตรงของรูปทรงฟัน
สำหรับใบเลื่อยขนาดใหญ่ที่มีฟันจำนวนมาก การสร้างรูปทรงเรขาคณิตแบบเดียวกันซ้ำๆ อาจเป็นเรื่องยาก เมื่อกระบวนการดังกล่าวต้องอาศัยการปรับแต่งด้วยมือเป็นอย่างมาก
กระบวนการลับคมที่ควบคุมด้วยระบบ CNC ช่วยให้สามารถป้อนและควบคุมพารามิเตอร์การเจียรที่สำคัญได้อย่างเป็นระบบ
เครื่องลับใบเลื่อยแรงเสียดทาน CNC EYAN ASC-1000
เครื่องลับใบเลื่อยแรงเสียดทาน CNC รุ่น ASC-1000 ของ EYAN ช่วยให้ผู้ใช้งานสามารถตั้งค่าพารามิเตอร์ต่างๆ ได้ เช่น:
- เส้นผ่านศูนย์กลางใบเลื่อย
- จำนวนฟัน
- ความสูงของฟัน
- มุมตัด
- มุมระยะห่างด้านหลัง
- ความเร็วในการป้อน
- ความเร็วรอบของล้อเจียร
เมื่อกำหนดพารามิเตอร์ที่เหมาะสมสำหรับใบมีดแต่ละแบบแล้ว การควบคุมด้วยเครื่อง CNC จะช่วยให้กระบวนการเจียรมีความสม่ำเสมอมากขึ้นในแต่ละซี่ใบมีด
สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับผู้ผลิตหรือผู้ให้บริการลับคมใบเลื่อยที่ทำการลับคมใบเลื่อยแบบเสียดทานเป็นประจำ และต้องการผลลัพธ์ที่สม่ำเสมอยิ่งขึ้นระหว่างรอบการลับคม
ดูรายละเอียดเพิ่มเติมเกี่ยวกับ เครื่องลับใบเลื่อยแรงเสียดทาน CNC รุ่น ASC-1000 ของ EYAN ได้ที่นี่
จากฟันที่คมกริบสู่รูปทรงฟันที่สม่ำเสมอ
การลับคมใบเลื่อยแบบเสียดทานที่ดีไม่ได้หมายความเพียงแค่การทำให้ฟันทุกซี่คมกริบอีกครั้งเท่านั้น
เพื่อให้ได้ประสิทธิภาพการตัดที่เสถียร ใบมีดจำเป็นต้องมี รูปทรงเรขาคณิตที่ถูกต้องและสม่ำเสมอทั่วทั้งเส้นรอบวง มุม การตัด มุมระยะห่างด้านหลัง ความสูงของฟัน และความสม่ำเสมอระหว่างฟันแต่ละซี่ ล้วนเป็นสิ่งที่ควรให้ความสนใจเมื่อวินิจฉัยคุณภาพการตัดที่ไม่ดีหลังจากลับคมแล้ว
สำหรับงานที่เกี่ยวข้องกับการจัดการใบเลื่อยขนาดใหญ่ เครื่องลับคมใบเลื่อยแบบแรงเสียดทาน CNC รุ่น ASC-1000 ของ EYAN สามารถปรับพารามิเตอร์การลับคมที่สำคัญเหล่านี้ได้ด้วยระบบควบคุม CNC และรองรับใบเลื่อยแบบแรงเสียดทานตั้งแต่ขนาดเส้นผ่านศูนย์กลาง Ø400 ถึง Ø1000 มม.
กำลังมองหาการลับคมใบเลื่อยแบบแรงเสียดทานที่สม่ำเสมอกว่าเดิมใช่หรือไม่?
หากคุณพบว่าผลลัพธ์การตัดไม่สม่ำเสมอหลังจากลับคมใบมีดแล้ว โปรดส่งภาพวาดใบมีด รูปทรงฟัน ใบมีด และภาพถ่ายสภาพฟันปัจจุบันของคุณให้ EYAN ทีมงานของเราจะช่วยประเมินความต้องการในการลับคมของคุณและพิจารณาว่า ASC-1000 เหมาะสำหรับงานของคุณหรือไม่
ติดต่อ EYANคำถามที่พบบ่อย
ทำไมใบเลื่อยแบบใช้แรงเสียดทานของฉันยังตัดได้ไม่ดีหลังจากลับคมแล้ว?
คมมีดที่คมกริบเพียงอย่างเดียวไม่ได้รับประกันประสิทธิภาพการตัดที่ถูกต้องเสมอไป ควรตรวจสอบมุมการตัด มุมระยะห่างด้านหลัง ความสูงของฟัน และความสม่ำเสมอระหว่างฟันเทียบกับข้อกำหนดของใบมีดด้วย
เครื่อง ASC-1000 สามารถควบคุมพารามิเตอร์แรงเสียดทานใดได้บ้าง?
เครื่อง ASC-1000 ช่วยให้ผู้ใช้งานสามารถป้อนพารามิเตอร์ต่างๆ เช่น เส้นผ่านศูนย์กลางของใบมีด จำนวนฟัน ความสูงของฟัน มุมตัด มุมระยะห่างด้านหลัง ความเร็วในการป้อน และความเร็วในการหมุนของล้อเจียรได้
เครื่องลับคมใบเลื่อยแบบเสียดทาน ASC-1000 สามารถลับคมใบเลื่อยขนาดใดได้บ้าง?
เครื่องลับคม ASC-1000 มีช่วงการลับคมที่ระบุไว้คือ Ø400 ถึง Ø1000 มม. ทำให้เหมาะสำหรับการลับคมใบเลื่อยขนาดใหญ่