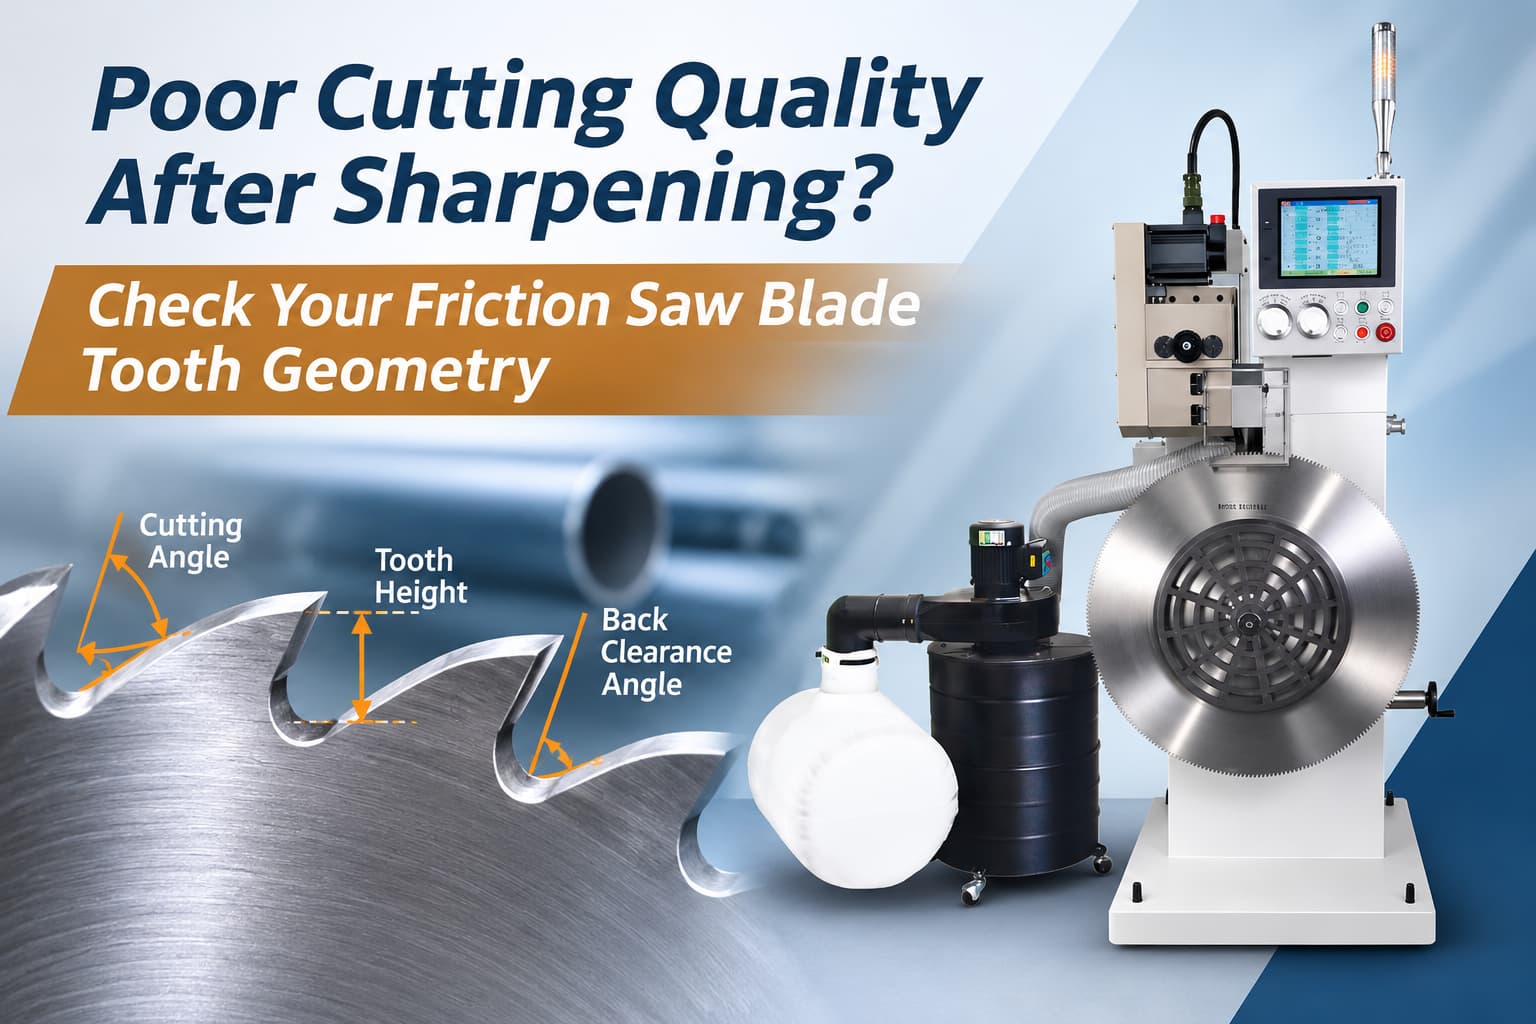
Пильный диск, заточенный методом фрикционной пилы, после повторной заточки демонстрирует неудовлетворительные режущие характеристики. Резка может стать менее стабильной, износ зубьев может появиться раньше, или диск может работать менее равномерно, чем раньше.
В этой ситуации повторная заточка лезвия может не решить реальную проблему. Проблема может заключаться в геометрии зубьев, в частности, в угле резания, угле заднего зазора, высоте зубьев и их однородности от зуба к зубу.
Для металлургических заводов, производителей труб и компаний, предоставляющих услуги по заточке пильных полотен, понимание этих факторов может помочь определить, почему свежезаточенное пильное полотно, изготовленное методом фрикционной пилы, по-прежнему демонстрирует низкую производительность.
Быстрая проверка: на что следует обратить внимание в первую очередь?
Если после заточки качество резки остается низким, проверьте эти участки, прежде чем предполагать, что лезвию просто необходима еще одна заточка.
| Что проверить | Почему это важно |
|---|---|
| Угол среза | Влияет на то, как зуб взаимодействует с материалом. |
| Угол зазора сзади | Обеспечивает зазор за режущей кромкой. |
| высота зуба | Помогает поддерживать стабильное положение зубов. |
| Соответствие зубам | Помогает предотвратить неравномерное распределение нагрузки на отдельные зубы. |
| Параметры шлифовки | Влияет на возможность последовательного воспроизведения заданной геометрии. |
Главный вывод: заточенный зуб не обязательно является правильно заточенным зубом.
1. Почему заточенное пильное полотно с фрикционным приводом может резать плохо?
Пильные полотна с фрикционным приводом работают в сложных условиях, связанных с высокой скоростью вращения, нагревом и многократным контактом с заготовкой. Поэтому геометрия каждого зуба должна оставаться неизменной по всей длине полотна.
После шлифовки режущая кромка может выглядеть острой, но небольшие различия в геометрии зубьев могут изменить то, как отдельные зубья взаимодействуют с материалом.
Например, если некоторые зубья расположены выше других или угол заточки меняется по всей длине лезвия, нагрузка при резании может распределяться неравномерно. Со временем это может привести к нестабильной работе режущего механизма и неравномерному износу.
Именно поэтому заточка пильных полотен трением должна быть направлена не только на восстановление остроты кромки, но и на восстановление заданной геометрии зубьев.
Рекомендуемая литература: Как эффективно заточить пильные полотна с фрикционным приводом: решение с ЧПУ для высокотемпературной резки
2. Правильный ли угол резки?
Угол резания определяет ориентацию поверхности зуба при его соприкосновении с заготовкой.
Различные конструкции лезвий и задачи резки могут требовать различной геометрии. Если угол заточки не соответствует заданным параметрам лезвия, простое создание острой кромки не гарантирует ожидаемых характеристик резки.
При исследовании снижения качества заточки следует сравнивать геометрию зубьев готового изделия с чертежом лезвия или исходными техническими характеристиками, а не оценивать остроту визуально.
Вопросы для проверки
- Угол заточки одинаков по всей окружности лезвия?
- Соответствует ли оно требуемым техническим характеристикам лезвия?
- Было ли введено корректное значение при настройке шлифовки?
- Изменяют ли повторяющиеся циклы заточки постепенный первоначальный профиль зуба?
Цель состоит не в том, чтобы найти один универсальный «оптимальный» угол резки. Цель состоит в том, чтобы воспроизвести геометрию, необходимую для конкретного пильного полотна, изготовленного методом фрикционной пилы.
3. Почему важен угол зазора сзади?
Угол заднего зазора описывает расстояние за режущей кромкой.
Если геометрия неправильная, изменяется соотношение между режущей кромкой и материалом. Это может повлиять на прохождение зуба через зону резания и привести к нежелательному контакту или нестабильной работе.
Как и угол резки, правильный задний зазор зависит от технических характеристик лезвия и области его применения.
Это особенно важно, когда лезвие затачивалось многократно. Небольшие изменения от одного цикла заточки к другому могут постепенно изменить профиль зубьев.
Вместо того чтобы спрашивать только «Острое ли лезвие?» , лучше задать другой вопрос: «Был ли одинаково обеспечен правильный угол заточки и геометрия заднего зазора для каждого зуба?»
4. Не упускайте из виду высоту зубов и их плотность прилегания друг к другу.
Одних лишь правильных углов недостаточно.
Представьте себе пильный диск, у которого большинство зубьев заточены до заданной геометрии, но несколько зубьев остались немного выше или ниже. Эти различия могут влиять на то, как зубья взаимодействуют с заготовкой.
Именно поэтому после заточки следует также проверять высоту зубьев и их плотность по отношению друг к другу .
Поэтому полезная проверка после заточки должна учитывать следующее:
В совокупности эти факторы дают более полное представление о качестве заточки, чем одна только острота кромки.
5. Почему ЧПУ-управление помогает поддерживать геометрию зубьев
Для больших пильных полотен с фрикционным приводом, содержащих множество зубьев, многократное воспроизведение одной и той же геометрии может быть затруднительным, поскольку этот процесс в значительной степени зависит от ручной регулировки.
Процесс заточки с ЧПУ-управлением позволяет вводить и систематически контролировать ключевые параметры шлифовки.
Заточной станок для пильных полотен EIAN ASC-1000 с ЧПУ и фрикционным механизмом
Станок для заточки пильных полотен Eyan ASC-1000 с ЧПУ позволяет операторам устанавливать следующие параметры:
- Диаметр пильного полотна
- Количество зубов
- высота зуба
- Угол среза
- Угол зазора сзади
- Скорость подачи
- скорость вращения шлифовального круга
После того как для конкретного лезвия установлены соответствующие параметры, управление с ЧПУ помогает сделать процесс шлифовки более воспроизводимым от зуба к зубу.
Это особенно полезно для производителей или компаний, предоставляющих услуги по заточке, которые регулярно обрабатывают пильные полотна, изготовленные методом фрикционной заточки, и нуждаются в более стабильных результатах между циклами заточки.
Для получения дополнительной информации о станке для заточки пильных полотен с ЧПУ ASC-1000 ознакомьтесь с описанием этого станка.
От острых зубов к стабильной геометрии зубов
Качественная заточка пильных полотен с помощью трения — это не просто заточка каждого зубца.
Для стабильной работы режущей кромки лезвие должно иметь правильную геометрию, равномерно распределенную по всей окружности. Угол резания, угол заднего зазора, высота зубьев и плотность зубьев — все эти параметры заслуживают внимания при диагностике низкого качества резки после заточки.
Для операций с крупными пильными полотнами, изготовленными методом фрикционной заточки, станок для заточки пильных полотен EYAN ASC-1000 с ЧПУ обеспечивает регулировку ключевых параметров заточки с ЧПУ и подходит для пильных полотен диаметром от Ø400 до Ø1000 мм.
Ищете более стабильную заточку пильных полотен с помощью фрикционного метода?
Если после заточки вы наблюдаете нестабильные результаты резки, отправьте в EYAN чертеж вашего лезвия, профиль зубьев, размеры лезвия и фотографии текущего состояния зубьев. Наша команда поможет оценить ваши потребности в заточке и определить, подходит ли станок ASC-1000 для ваших задач.
Свяжитесь с EIANЧасто задаваемые вопросы
Почему после заточки пильный диск, которым я пользуюсь фрикционной пилой, по-прежнему плохо режет?
Острая режущая кромка сама по себе не гарантирует надлежащего качества резки. Угол резки, угол заднего зазора, высота зубьев и равномерность их расположения также должны быть проверены в соответствии со спецификацией лезвия.
Какие параметры пильного полотна с фрикционным приводом может контролировать ASC-1000?
Система ASC-1000 позволяет операторам вводить такие параметры, как диаметр лезвия, количество зубьев, высота зубьев, угол резания, угол заднего зазора, скорость подачи и скорость вращения шлифовального круга.
Пильные полотна какого размера можно заточить на станке ASC-1000?
Заявленный диапазон заточки пильных полотен ASC-1000 составляет от Ø400 до Ø1000 мм, что делает его подходящим для заточки больших пильных полотен с помощью трения.